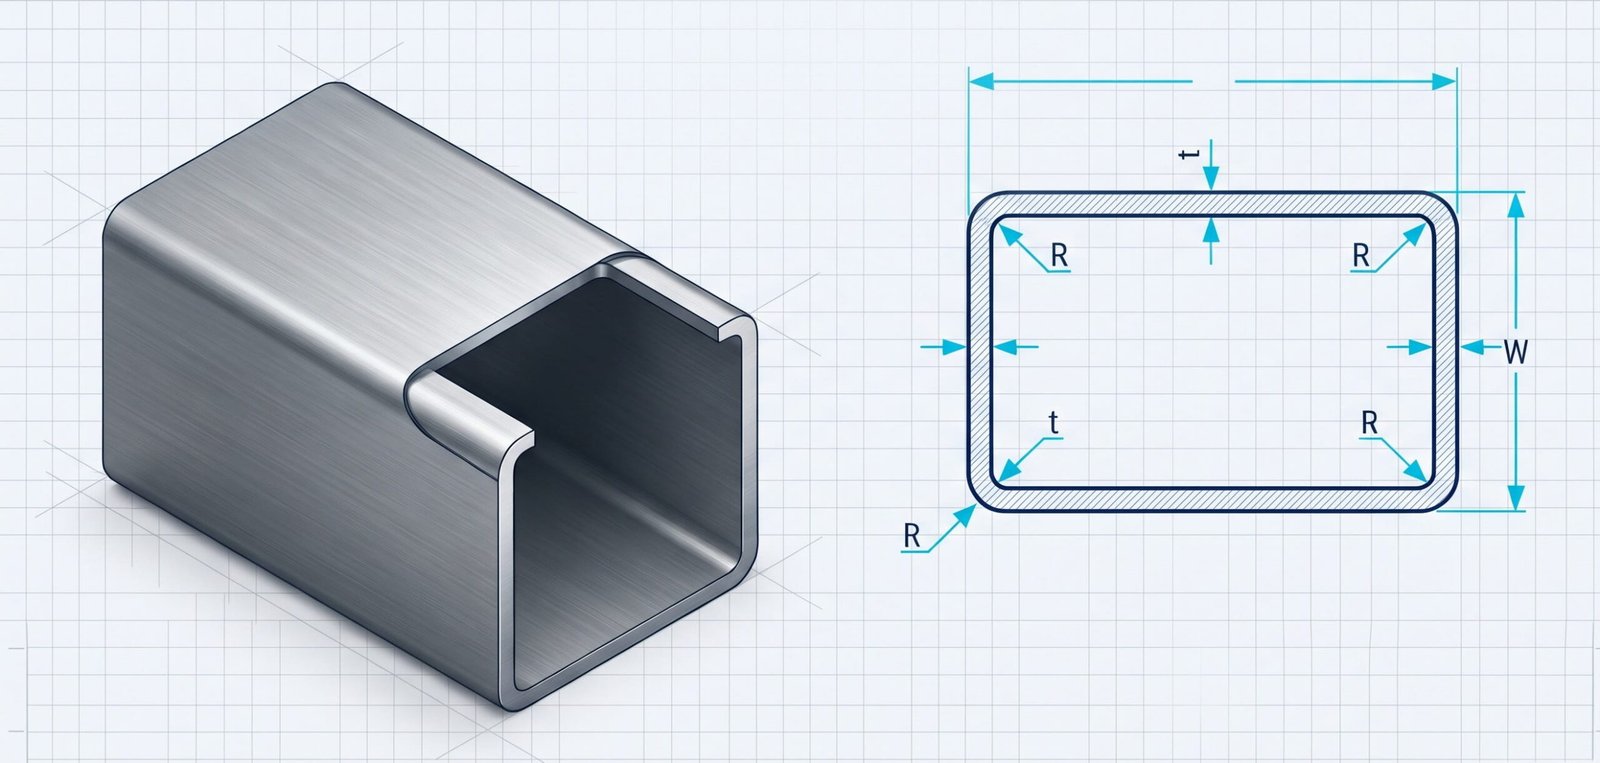
El tubo rectangular de acero (RHS – Rectangular Hollow Section) es uno de los elementos estructurales más demandados en calderería metálica, fabricación de bancadas, bastidores de maquinaria y cerrajería técnica industrial. Gracias a su asimetría geométrica, optimiza el material concentrando la máxima resistencia en el plano de flexión principal. A continuación dispones del catálogo dimensional completo con pesos teóricos nominales por metro lineal (kg/m), radios exteriores de curvatura y superficie de imprimación conforme a las normas europeas UNE-EN 10219 (conformado en frío) y UNE-EN 10210 (acabado en caliente), junto a una calculadora interactiva de corte y material.
Plano de Sección y Cotas Dinámicas de Fabricación
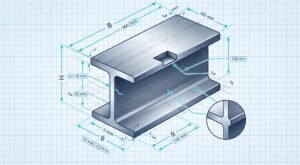
En la fabricación de bastidores, largueros y uniones soldadas de tubo rectangular, disponer de las cotas reales de cara plana y radios de acuerdo evita errores al ubicar taladros y cartelas. A continuación tienes el croquis técnico acotado en tiempo real conforme a las normas europeas UNE-EN 10219-2 y UNE-EN 10210-2, con todas las dimensiones, radios y caras planas directamente sobre las líneas de cota del dibujo:
Tabla de Pesos, Medidas y Superficie de Tubo Rectangular
Utiliza el buscador integrado para localizar cualquier medida estándar (por ejemplo: 60x40, 80x40x3 o 100x50) o filtra por la norma de laminación aplicable:
| Perfil H × B × e | Designación | Norma | Radio Ext. (r) | Área Sección | Peso Nominal | Peso Barra 6m | Sup. Pintura |
|---|
Geometría y Tolerancias Dimensionales según UNE-EN 10219-2
El tubo rectangular soldado conformado en frío se produce a partir de banda de acero laminada (habitualmente grados estructurales S235JRH, S275J0H o S355J2H). La chapa pasa por sucesivas cajas de rodillos de conformado continuo que cierran el perfil, se suelda longitudinalmente por inducción de alta frecuencia (HFIW) y posteriormente se calibra a sección rectangular mediante cajas de turco.
La norma europea UNE-EN 10219-2 define tolerancias geométricas estrictas que condicionan el diseño de uniones soldadas y mecanizado:
- Radios exteriores de acuerdo (rext): Para espesores t ≤ 6 mm, el radio exterior nominal de esquina se sitúa entre 1,6t y 2,4t (referencia estándar de cálculo: 2,0t). Para espesores comprendidos entre 6 mm y 10 mm, el radio asciende a 2,5t; y para espesores superiores a 10 mm alcanza 3,0t. Este curvado continuo reduce la concentración de tensiones pero elimina sección transversal respecto a un perfil ideal de esquinas vivas.
- Convexidad y concavidad de las caras: La desviación máxima respecto al plano no puede superar el 0,8% de la longitud nominal del lado correspondiente (con un mínimo admisible de 0,5 mm).
- Tolerancia de espesor: ±10% para perfiles conformados en frío con espesores de hasta 5 mm, y ±8% para espesores mayores.
- Cuadratura entre caras adyacentes: 90° ± 1°.
- Flecha o rectitud longitudinal: Máximo 0,15% de la longitud total de la barra comercial (inferior a 9 mm en una barra de 6.000 mm).
Comparativa Técnica: Conformado en Frío (EN 10219) vs. Acabado en Caliente (EN 10210)
En la oficina técnica de calderería surgen habitualmente dudas sobre cuándo solicitar a almacén tubo EN 10219 o pagar el sobrecoste del EN 10210. Las diferencias clave radican en su comportamiento mecánico y proceso productivo:
- Tubo Conformado en Frío (UNE-EN 10219): Es el perfil estándar y más económico en el mercado siderúrgico. Presenta radios exteriores más amplios (2t a 2,5t) y una zona perimetral de esquina con alto endurecimiento por acritud, lo que genera tensiones residuales internas. Si se realizan mecanizados longitudinales severos (como vaciados o ranurados en centros de fresado), el perfil tiende a «abrirse» o alabearse por liberación de estas tensiones.
- Tubo Acabado en Caliente (UNE-EN 10210): Fabricado en caliente (o con tratamiento térmico final de normalizado por encima de 750 °C). Presenta esquinas mucho más vivas (radio exterior de 1,5t), microestructura uniforme en soldadura y base, y total ausencia de tensiones residuales. Es imprescindible en estructuras sometidas a cargas dinámicas de fatiga, construcciones offshore, plumas de grúa y piezas de calderería pesada con gran mecanizado posterior.
Relación de Inercia y Momento Resistente: Tubo Rectangular vs. Tubo Cuadrado
La ventaja diferencial del perfil rectangular frente al tubo cuadrado o la viga abierta reside en su rendimiento a flexión unidireccional y resistencia al pandeo lateral:
- Eje Fuerte (Iy) vs. Eje Débil (Iz): Al disponer de una cota mayor H orientada en la dirección de la carga, el momento resistente a flexión Wy crece exponencialmente con la altura (proporcional a H²·B). Por ejemplo, un tubo 100×50×3 ofrece más del doble de rigidez a flexión en su eje vertical que un tubo cuadrado 70×70×3 de peso prácticamente idéntico.
- Rigidez torsional cerrada: Frente a perfiles abiertos en I o U (como IPE o UPN), el tubo rectangular ofrece una resistencia a torsión (módulo de Saint-Venant) hasta 200 veces superior para un mismo peso por metro, siendo la opción predilecta en largueros de remolques, bancadas de maquinaria industrial y pasarelas metálicas.
Preguntas Frecuentes del Taller de Calderería (FAQ)
¿Cuál es la diferencia entre un tubo rectangular EN 10219 y EN 10210?
La norma UNE-EN 10219 define perfiles huecos conformados en frío con soldadura longitudinal continua, comunes en cerrajería y calderería industrial, con radios exteriores de esquina entre 2t y 3t. La norma UNE-EN 10210 especifica perfiles acabados en caliente (o conformados en frío con tratamiento térmico posterior de normalizado), que ofrecen aristas más compactas (radio de 1,5t), ausencia de tensiones residuales y mejor comportamiento frente a fatiga y torsión en estructuras principales.
¿Por qué la fórmula de chapa plana sobreestima el peso del tubo rectangular?
La fórmula simplificada de chapa desplegada 2·(H+B)·t·7,85 kg/dm³ asume esquinas vivas a 90°. Los tubos comerciales conformados en frío presentan radios de curvatura exteriores de entre 2t y 2,5t según UNE-EN 10219-2. Esto supone un redondeo exterior que resta entre un 3% y un 7% de sección de acero real, provocando sobrecostes de presupuesto si se calcula sin tablas técnicas de peso nominal.
¿Cómo optimizar la orientación de un tubo rectangular para soportar flexión?
El tubo rectangular (RHS) presenta dos momentos de inercia distintos: el eje fuerte (Iy-y, perpendicular a la cara mayor H) y el eje débil (Iz-z, perpendicular a la cara menor B). Para optimizar el peso de la estructura, debe colocarse la cota mayor orientada verticalmente en la dirección de la carga principal de flexión, multiplicando la rigidez sin aumentar los kilos totales.
¿Cuánto mide una barra comercial de tubo rectangular en almacén?
La longitud de suministro estándar en distribuidores siderúrgicos de España es de 6.000 mm (6 metros). Para proyectos especiales de cerramientos o naves industriales, los fabricantes pueden suministrar longitudes de 12.000 mm o 14.000 mm bajo pedido mínimo.
De la Estimación Teórica al Corte Real en el Taller
La calculadora superior ofrece una aproximación lineal de barras comerciales de 6 metros muy útil para valoraciones rápidas. Sin embargo, en el día a día de taller entran en juego factores decisivos: la merma por espesor de disco de sierra de cinta (3 a 4 mm por corte), los cortes a inglete orientados a 45° o ángulos especiales y el aprovechamiento combinado de retales entre perfiles de diferente longitud. Para profundizar en el impacto económico de estos desperdicios, consulta nuestro artículo detallado sobre cómo calcular la merma real en el corte de perfiles y chapa.
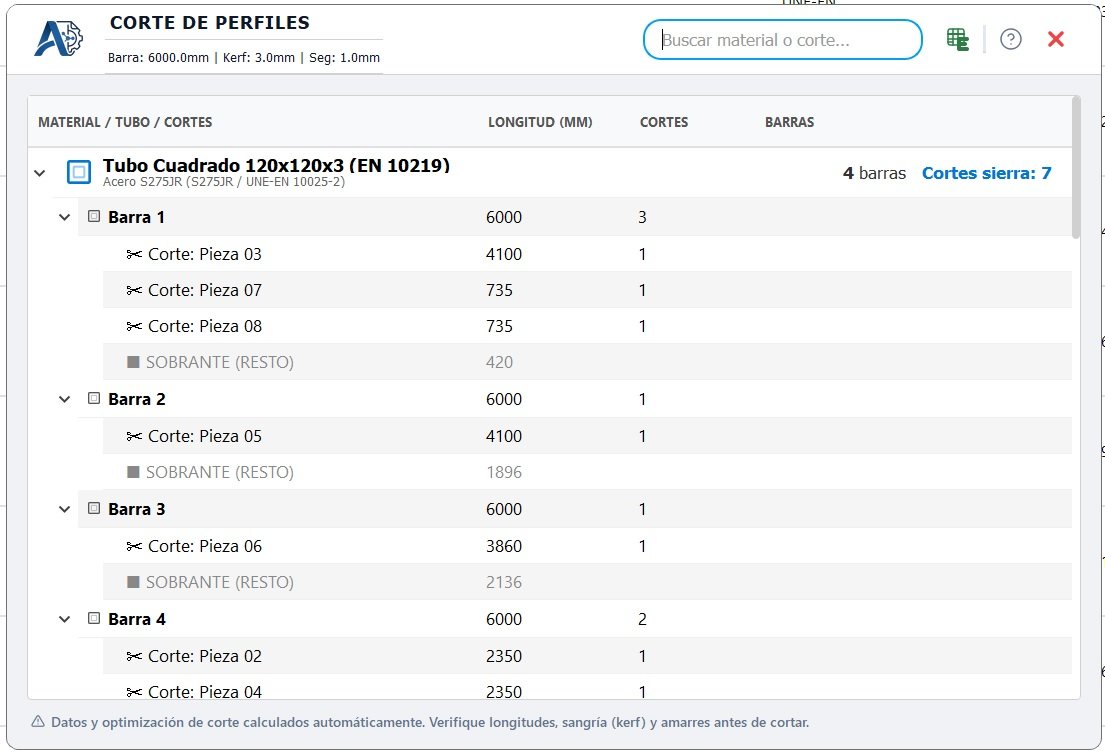
¿Contando barras, retales y soldaduras a mano para presupuestar?
Cuando una bancada, estructura o bastidor supera las 20 piezas, despiezar a mano o en Excel incrementa el riesgo de olvidar perfiles y deteriora el margen del taller. Conoce el flujo exacto para presupuestar una estructura completa desde un archivo STEP o abre directamente tu modelo 3D en ATRIA para extraer automáticamente el anidado 1D de barras comerciales, la BOM completa y la medición milimétrica de cordones de soldadura. Ejecución 100% en local en tu PC para máxima confidencialidad.
Explora el Prontuario Completo de Acero Estructural
Accede al resto de calculadoras y tablas técnicas de pesos de nuestro prontuario oficial de perfiles laminados y huecos:
Hub Central del Prontuario
Buscador global interactivo y tabla maestra de perfiles estructurales.
Tubo Cuadrado (SHS)
Perfiles huecos cuadrados para bastidores y cerchas tubulares.
Tubo Redondo (CHS)
Tubería estructural circular para columnas, arriostramientos y chimeneas.
Vigas IPE
Vigas estándar de alas paralelas según UNE-EN 10034 desde IPE 80 a 600.
Vigas HEB y HEA
Perfiles de ala ancha para pilares y forjados pesados según UNE-EN 10034.
Perfiles UPN (Canal U)
Canales laminados en caliente para zancas de escaleras y cargaderos.
Perfiles Angulares L
Ángulos de lados iguales y desiguales para arriostramientos y cartelas.
Chapas de Acero y Formatos
Pesos por m² y formatos estándar para mesas de corte por láser y plasma.