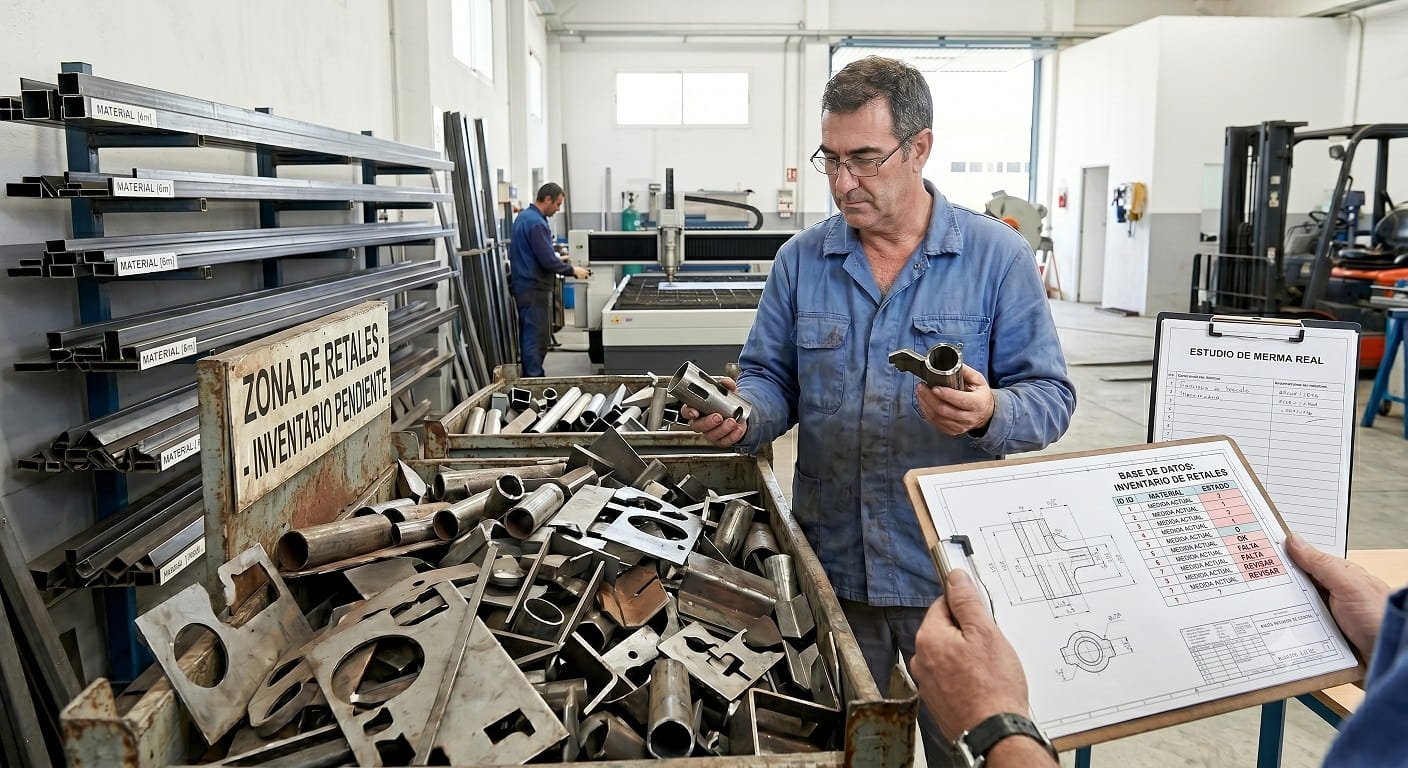
Si te das un paseo por cualquier taller de calderería, verás estanterías llenas de retales: trozos de tubo de un metro, chapas con formas irregulares y despuntes de vigas que «seguro que sirven para otra cosa». Esa acumulación no es stock de reserva: es margen de beneficio que se ha quedado por el camino al no calcular adecuadamente la merma en corte de perfiles y chapa durante la cotización.
El problema del desperdicio de material es uno de los agujeros negros financieros más habituales en la fabricación metálica. El cliente paga por las dimensiones de la pieza terminada, pero el taller compra en formatos comerciales estándar (barras de 6 o 12 metros, chapas de 3000×1500 mm). La diferencia entre lo que compras y lo que facturas es lo que determina si ganas dinero.
Por qué el ‘10% por si acaso’ no resuelve la merma en corte de perfiles
Ante la dificultad de prever el despunte exacto, la práctica habitual suele apoyarse en el Excel de presupuestos del taller aplicando un porcentaje fijo de incremento (típicamente entre un 5% y un 15%) sobre el peso teórico del material.
Este método de brocha gorda falla de forma sistemática por dos motivos fundamentales:
- Si el proyecto tiene alta optimización geométrica: Inflas el precio artificialmente, arriesgándote a perder la adjudicación frente a un competidor que haya afinado mejor sus números.
- Si el conjunto exige longitudes desfavorables: Ese 10% no cubrirá la cantidad real de barras enteras que tendrás que adquirir para sacar las piezas largas, obligándote a asumir el coste de retales inservibles que nadie te va a pagar.
Ejemplo real: El peligro de presupuestar metros teóricos frente a barras comerciales
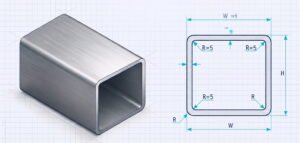
Imaginemos un pedido que requiere 7 piezas de tubo estructural (puedes consultar nuestras tablas de pesos y medidas de tubo cuadrado y tubo rectangular con calculadora) de 1.850 mm y 4 piezas de 800 mm en barra estándar de 6.000 mm:
- Cálculo teórico lineal: (7 × 1,85 m) + (4 × 0,80 m) = 12,95 m + 3,20 m = 16,15 metros.
- Cálculo tradicional a bulto: 16,15 m / 6 m = 2,69 barras. Un taller sumaría un 10% y redondearía a 3 barras comerciales.
- La realidad del anidado (nesting): De cada barra de 6.000 mm solo caben 3 piezas de 1.850 mm (5.550 mm + sangría de sierra), dejando un sobrante de 440 mm donde no cabe la cuarta pieza. Para las 7 piezas largas necesitas obligatoriamente 3 barras completas. Las piezas cortas de 800 mm no caben en esos retales, por lo que requieres 1 barra adicional.
El taller necesita comprar 4 barras, no 3. Si presupuestaste 3 barras, acabas de perder el coste de una barra completa (el 25% del material del pedido) antes de empezar a encender la sierra.
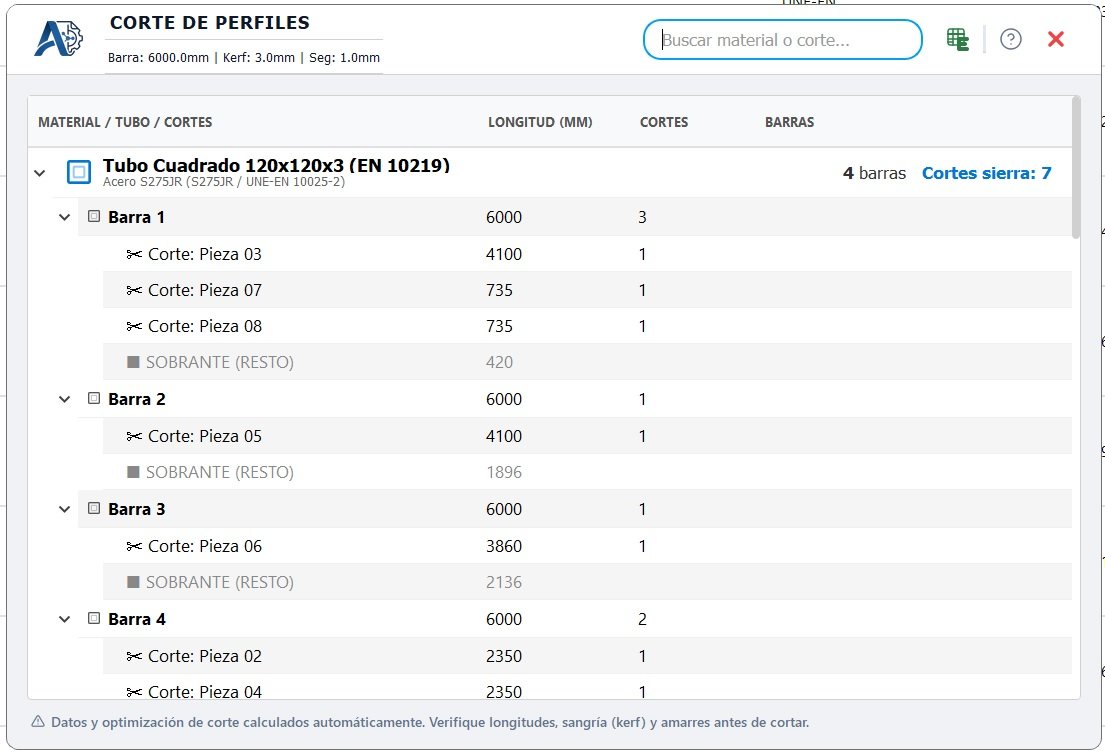
Las variables de un corte optimizado
En ingeniería de operaciones, este desafío se estudia formalmente como el problema del corte de material (Cutting Stock Problem), y en el taller intervienen variables que no se pueden resolver a ojo:
- El espesor de corte (Kerf): Cada pasada de la sierra de cinta o disco consume entre 2 y 4 mm de material en viruta. En series de muchas piezas cortas, el kerf acumulado se come decenas de centímetros de barra.
- Ángulos de inglete: Los cortes a 45º o 60º en tubos estructurales condicionan el punto de inicio de la pieza siguiente, generando desperdicios geométricos imposibles de predecir sin un desarrollo lineal.
- Retales reaprovechables vs. chatarra: Un despunte de 2,5 metros de viga HEB puede tener salida futura; un retal de 40 cm de tubo especial solo ocupará espacio en la estantería hasta terminar en la chatarra.
Presupuestar sobre barras reales con despiece automático
La solución pasa por cambiar la forma de cotizar: al extraer las piezas directamente del modelo 3D, el software debe ejecutar un algoritmo de nesting 1D que organice matemáticamente cada pieza en barras de compra reales. El presupuesto no debe indicar «16 metros de tubo», sino «4 barras comerciales con un 82% de aprovechamiento».
Deja de adivinar cuántas barras necesitas comprar y asegura el margen de cada proyecto. Prueba ATRIA gratis durante 14 días y genera listas de corte y despiece optimizadas en minutos.